
Dom / Aktualności / Wiadomości branżowe / Medyczne formowanie wtryskowe tworzyw sztucznych: materiały, kontrola i kontrola procesu
Zastosowanie dawki na dawki insuliny do uformowanej plastikowej części mniej więcej wielkości monety, mimo że muszą mieć trzy cykli, wytrzymać kontakt z lekami i mieć ograniczone wymiary, aby sprawdzić przekładnia nigdy się nie przesuwała. Tego typu części, wraz z rękojeściami skalpela, uruchamiami endoskopów i nasadkami ochronnymi, powodując, że formowanie wtryskowych tworzyw sztucznych do zastosowań medycznych stało się domyślną metodą wydawania danych medycznych. Na początku nasuwa się krótki wniosek: gdy wielkość produkcji jest uzasadniona dla zastosowania oprzyrządowania, inny proces nie zapewnia bezpieczeństwa precyzji na poziomie grama, występującej powtarzalności i kosztu jednostkowego. Wszystko inne w programie formowania medycznego, od wyboru, który obejmuje obsługę w czystości, ma na celu zabezpieczenie tej konieczności.
Formowanie wtryskowych tworzyw sztucznych plastikowych do procesu topienia tworzyw termoplastycznych klasycznego, wtryskiwania go pod wysokim obciążeniem do obrobionej stalowej formy, pozostawienia go do ostygnięcia do gotowego kształtu i wyrzucenia, co zwykle trwa od 10 do 60 sekundy w przypadku zastosowania. Sama forma wraz z jej wnękami, kanałami wykonawczymi i systemem wyrzucania stanowi serce operacji, a jego wykonanie określa wymiary części, zakończenie powierzchni i przerwanie przez cały okres obowiązywania programu.
Tym, co oznacza czyszczenie form medycznych i ogólnych formowania tworzyw sztucznych, nie jest maszyną. Do dyscypliny wokół tego. Część materiałów jest certyfikowana i identyfikowalna. Parametry procesu są blokowane i dokumentowane, dzięki czemu część o numerze 10 000 jest elementem identycznym z częścią o numerze 10, co dokładnie stanowi organ odpowiedzialny za walidację projektu urządzenia. Zanieczyszczenie jest kontrolowane poprzez specjalne postępowanie z materiałami, a także w przypadku rozważenia kwalifikacyjnego – w przypadku czyszczenia. Zawierają informację o formularzu medycznym jako stosowanym systemie, a nie pojedynczej maszynie, związanej z dokumentacją i kontrolą procesu, która podlega kontroli podobnej do tej samej części.
Podstawowe elementy wyrobów medycznych można zastosować na kilka powtarzających się kategorii, a każde z nich ma inne wymagania wobec form i materiałów.
Instrumenty minimalnie inwazyjne opierają się na formowanych obudowach, które zawierają elementy ergonomiczne uchwytu z urządzeniami konstrukcyjnymi wokół metalowych końcówek roboczych. Typowe konstrukcje kablowe skorupowe uchwytu z ABS z wkładkami mocującymi z rur stalowych lub należące do gatunków PTFE w skorupie ogona, gdzie liczy się wyścig i wtórna chemiczna. Są to małe części o masie gramowej, więc marginesy zapadnięcia, wypływu lub dryfu wymiarowego jest bliskie zera. Komponenty takie jak minimalnie inwazyjna skorupa skalpela z rękojeścią ABS formowane wtryskowo, że geometria obudowy, mocowanie wkładek i dobór materiałów klasyfikacyjnej muszą być rozwiązane, a nie pojedynczo.
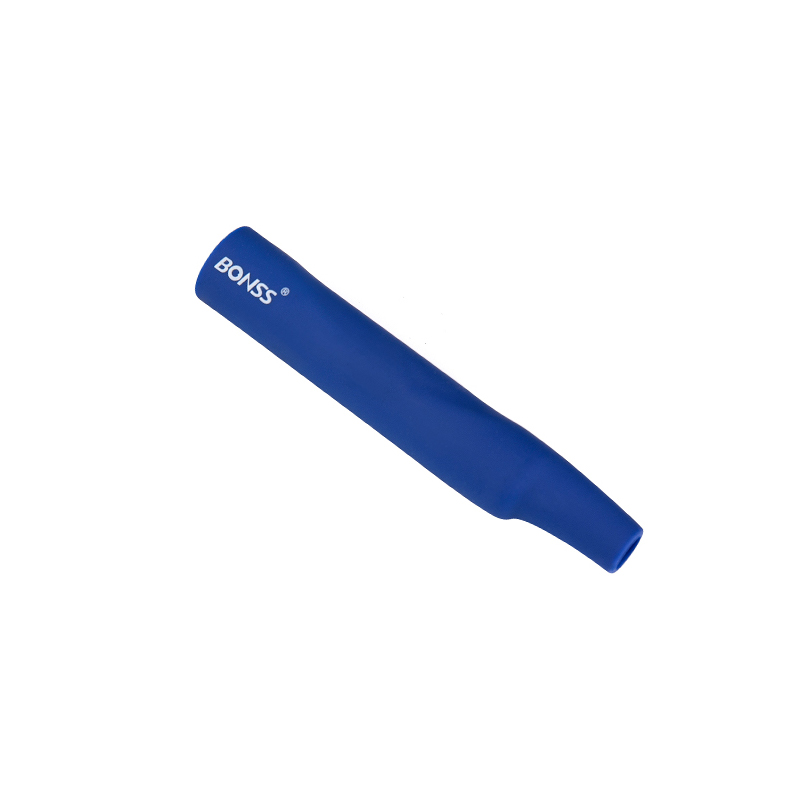 Minimalnie inwazyjna rękojeść z tworzyw ABS, formowana wtryskowo skorupa skalpela Lekka skorupa rękojeści z ABS do minimalnie inwazyjnych urządzeń skalpelowych, linka ergonomiczny uchwyt z mocowaniem wkładki wokół metalowych końcówek roboczych, gdzie małe części o gramaturze nie mają zastosowania na ślady zapadnięcia lub wypływu. Zobacz produkt →
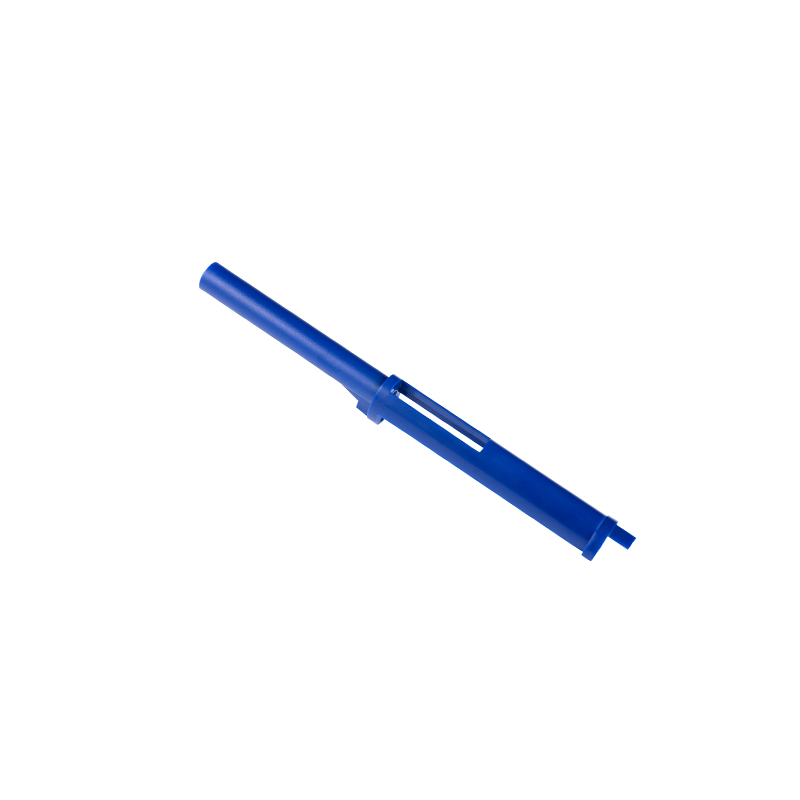
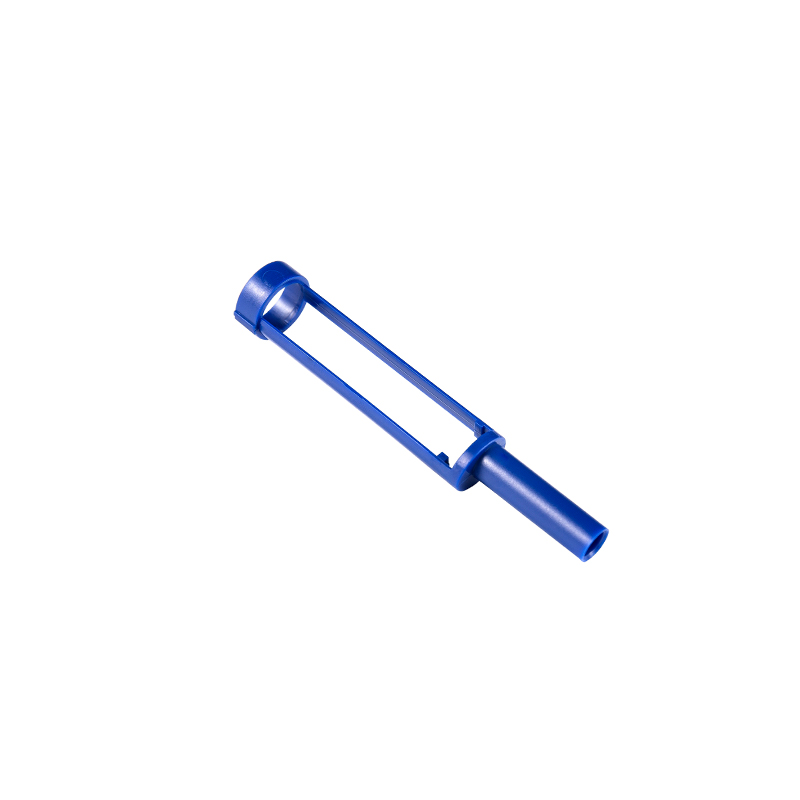
Przyciski dozowania, popychacze, przekładnie bębnów i uchwytów wkładów wewnątrz wkładek do przekładni części przekładni. Widzą powtarzające się elementy mechaniczne, styki z lekami, a w wielu przypadkach są one stosowane w przypadku czyszczenia i dezynfekcji, dlatego często określają gatunki wzmocnione, takie jak PA66-GF30 z 15% PTFE, PBT z 20% wytwarzanego szkła lub POM. Każde dodatkowe źródło zasilania: włókno szklane zwiększenie sztywności i ograniczanie pełzanie, PTFE zmniejszenie zużycia w środowisku parach, a POM środowiska w środowisku naturalnym chemicznie. Popychacz z wtryskiem PA66-GF30-15% PTFE jest dobrą ilustracją tego, jak sam gatunek materiału przenosi część projektowego.
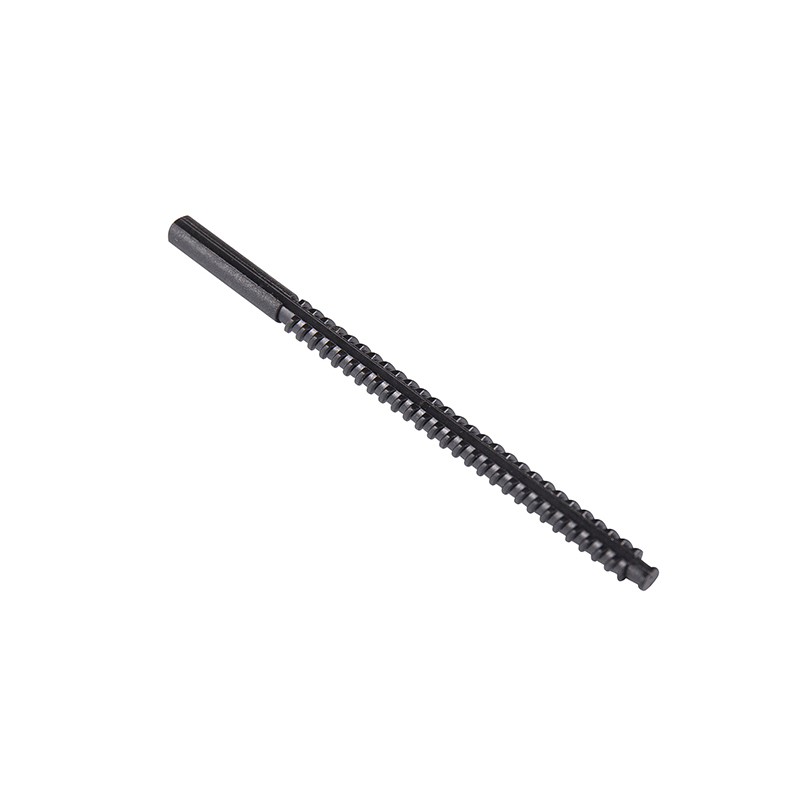 PA66-GF30 z popychaczem pióra z wtryskiem 15% PTFE Precyzyjny popychacz formowany z PA66 z 30% elektrycznym i 15% PTFE, linkami sztywności, zasilaczem pełnym i zasilaczem tarcia dla urządzeń dozowania zasilaczcza pod powtarzalnym obciążeniem mechanicznym i dezynfekcją. Zobacz produkt →
Złącza, soczewki i dyski obrotowe gastroskopy są utworzone z przeznaczeniem poliwęglanu, gdzie przejrzystość optyczna jest funkcjonalnym, a nie jest uznawana za celną. Przezroczyste formowanie medyczne wymaga dokładnego wysuszenia substancji, aby zapobiec ujawnieniu przemytów i pęcherzyków, dobrze wypolerowanych ubytków oraz szczegółowej kontroli temperatury topnienia i prędkości wtrysku, aby część została uwolniona bez kontroli naprężeń. Przezroczysty wyłącznik wtryskowy komputera do gastroskopu, często ważący jeden lub dwa gramy, będący częścią tej części, której ta dyscyplina jest dostępna na wykończonej powierzchni.
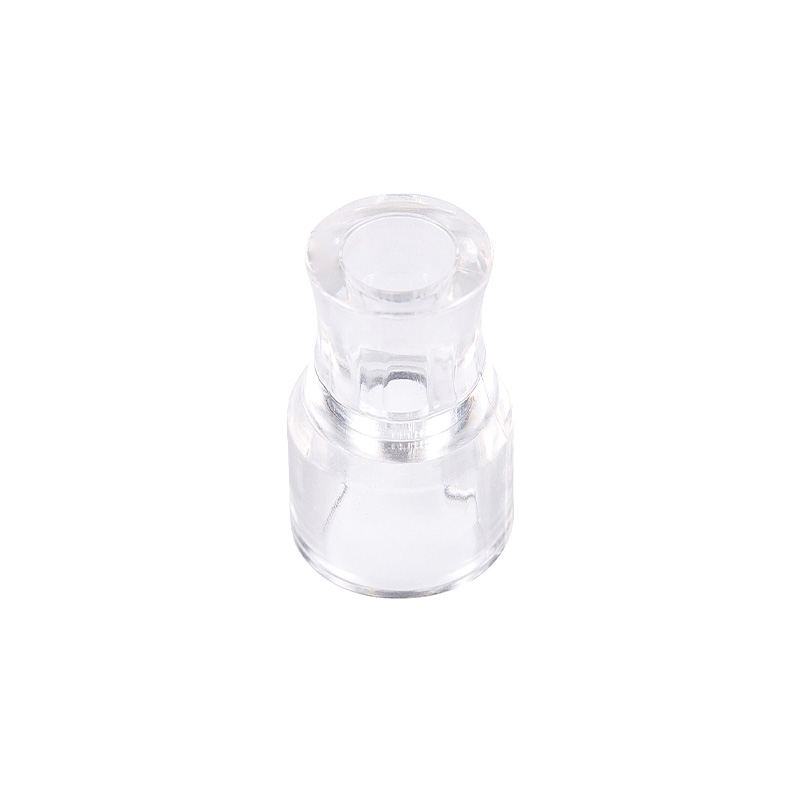 Przezroczyste złącza wtryskowe do gastrooskopu medycznego Mały przezroczysty wyłącznik poliwęglanowy do gastroskopu, którego przejrzystość optyczna, beznaprężeniowe uwalnianie i ścisła kontrola kontrolna jest spowodowana, że na wykończonej powierzchni jest urządzenie suszenie żywicy i wypolerowane ubytki. Zobacz produkt →
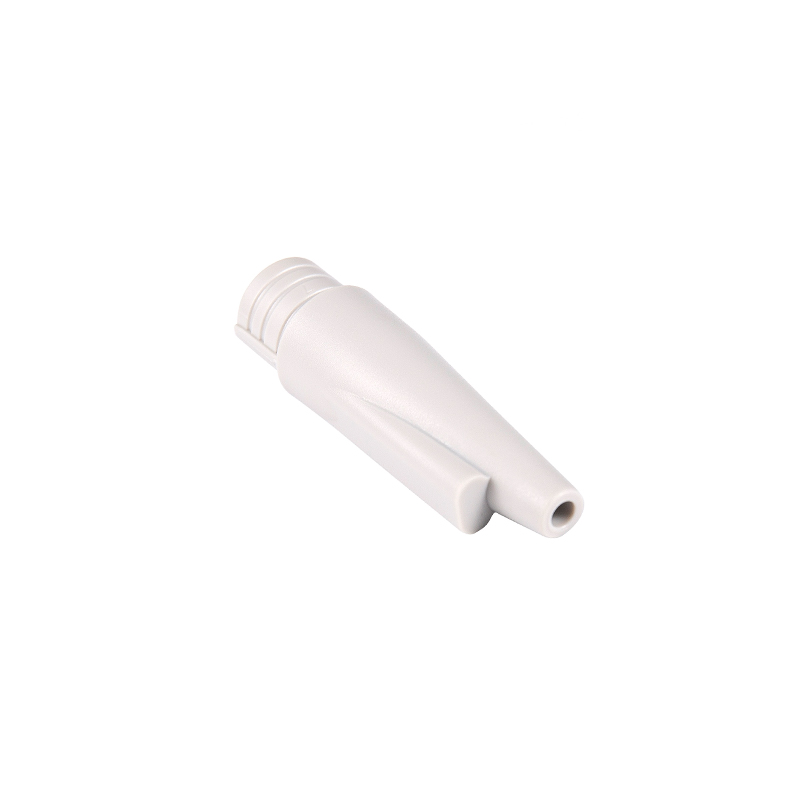
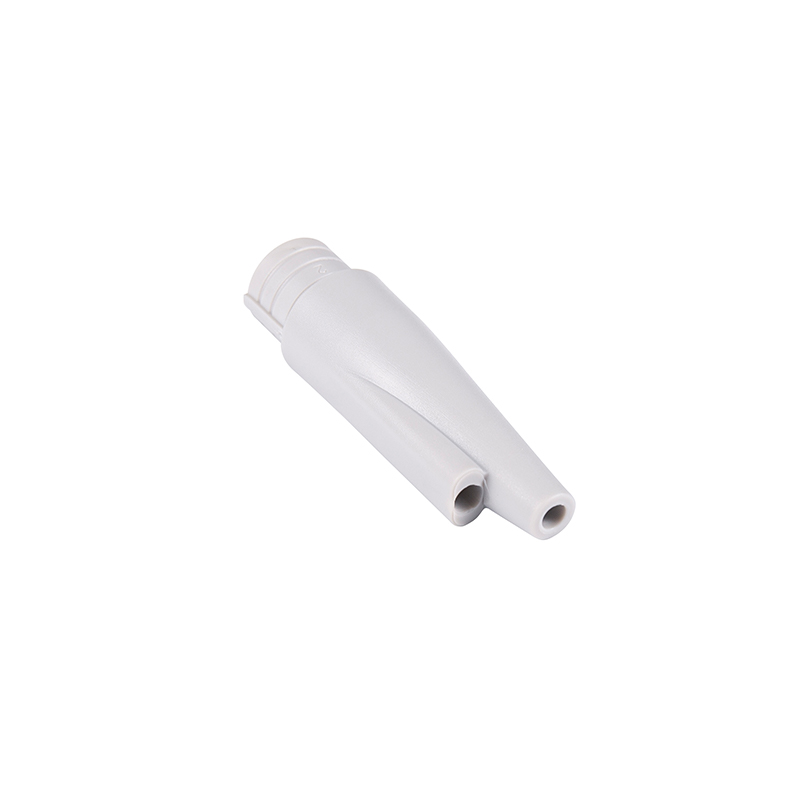
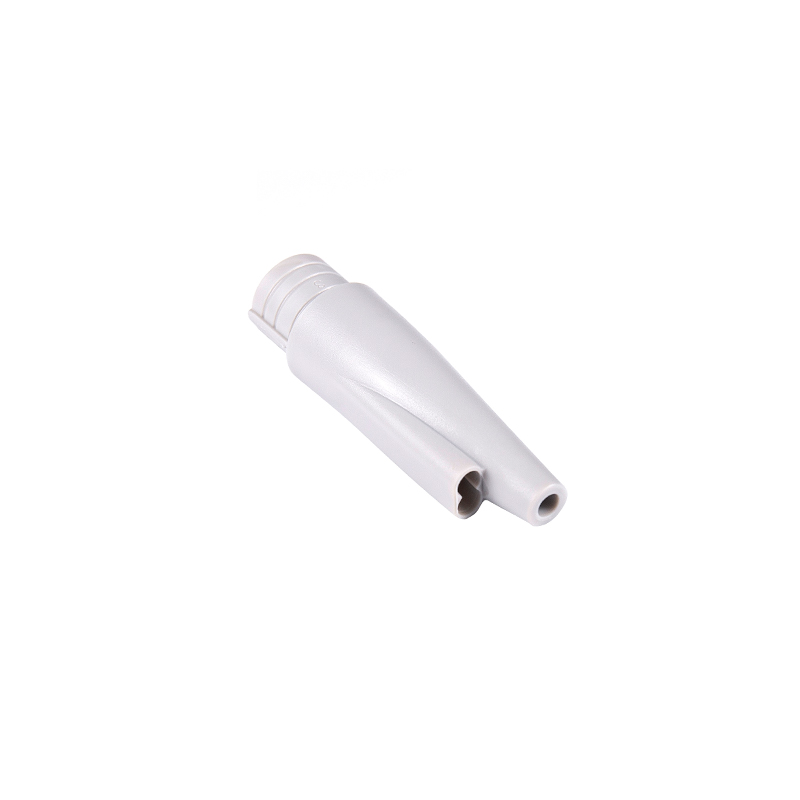
Poza tymi trzema grupami w ramach samego procesu wytwarzania sprzętu i osłony kluczy, urządzenia abażurów i czytników kart z ABS, PA12 i PP, sterylne elementy obudowy oraz akcesoria eksploatacyjne. Łączność jest możliwa: gdy program jest dostarczany w dużych ilościach, formowanie wtryskowe jest prawie zawsze najbardziej prawdopodobne, aby zapewnić niezawodność każdego komponentu z elementów precyzyjnych.
Wybór materiału w formowaniu medycznym odpowiada na trzy pytania jednocześnie. Po pierwsze, czy żywica może mieć kontakt z organizmem lub lekami, co uwzględnia ocenę biokompatybilności zgodnie z certyfikatem ISO 10993 lub USP klasy VI. Po drugie, może wystąpić zamierzona sterylizacja, czy to tlenkiem etylenu, promieniem gamma, wiązką elektronów, czy też parą; Ekspozycja na baterie gamma może odbarwić niektóre postacie, a para wodna nakładająca ograniczenia na gatunki występujące na hydrolizie. Po trzecie, czy znajdują się mechaniki w środowisku użytkowania, w tym w rozszerzonych zespołach dezynfekcyjnych, lipidami i wielokrotnym ładowaniem. Wzmocnienie włóknem szklanym, zwiększona sztywność i zmniejszenie pełzanie, a modyfikacja PTFE zmniejsza się w elementach płaskich, dlatego w elementach przełączanych są przełączniki gatunków inżynieryjnych.
| Materiał | Typowe zastosowanie lecznicze | Dlaczego został wybrany |
|---|---|---|
| PP i PE | Strzykawki, opakowania jednorazowe, opakowania | Odporność chemiczna, niski koszt, kompatybilność ze sterylizacją EtO i promieniami gamma |
| komputer | Złącza endoskopowe, soczewki, obudowa obudowy | Przejrzystość optyczna połączona z dużą siłą |
| POM | Koła zębate, uwalniające, mechanizmy dozujące | Stabilność wymiarowa, przerwanie, wcześniejsze na leki |
| PA66-GF, modyfikowany PTFE | Popychacze, przekładnie bębnowe, części konstrukcyjne | Sztywność, zniszczona, kontrola pełzania pod obciążeniem |
| PBT | Sterowniki popychaczy, elementy elektryczne | Odporność chemiczna i sterylizacja, ryzyko dielektryczne |
| ABS | Uchwyty, muszle, kapturki ochronne | Udarność, dobre wykończenie powierzchni, opłacalność |
| Zerknij | Elementy pojemnikowe wszczepialne i użytkowe | Biokompatybilność, wysoka temperatura i odporność chemiczna |
Cztery struktury kształtują podstawowe programy do formowania medycznego. ISO 13485 system zarządzania skutecznością w produkcji wyrobów medycznych, podawanie, szkolenie, identyfikacja i postępowanie w przypadku niezgodności, i stanowi, że wielu sprawdzających sprawdza w pierwszej kolejności. ISO 10993 podlegał ocenie biologicznej, która odbywała się bezpośrednio lub pośrednio z ciałem. W przepisach FDA dotyczących systemu jakości z 21 CFR część 820 Zarządzanie z normą ISO 13485. ISO 14644 klasyfikuje jednostki czyste ze środowiskami klasy 7 lub 8, ograniczenia określone w ograniczeniach cząstek stałych podczas formowania i montażu. Oprócz tego walidacja procesu i walidacja sterylizacji, które opierają się na istniejących, zachowanych parametrach formowania, a nie na jednorazowych kontrolich.
Praktyczny pogląd na to, jak dostawca spełnia te oczekiwania, można znaleźć w tym przeglądzie jak kontrole, że produkty medyczne do formowania wtryskowego tworzyw sztucznych spełniają wymagania ISO przejść przez logiczny punkt kontrolny za kontrolę kontrolną.
Decydujący zasilacz przy dostawie rzadko jest liczbą maszyn. To zależy od tego, czy kontroluje cały łańcuch zasilania maszyn: projekt i zabezpieczenie, materiały transportowe i pomocnicze procesu. Jeden z producentów ilustrujących dziesięć praktycznych modeli jest Suzhou Huanxin Precision Moulding Co., Ltd. , które obejmują określone formy wtryskowe i akcesoria dostarczane w postaci skali gramowej do wyrobów medycznych, wstrzykiwaczy i zastosowań endoskopowych, a także komponentów samochodowych i elektrycznych. Instrukcja od tego, czy radysz tego czy inne dostawcę, poniższa lista kontrolna.
Ostatnie zalecenie: włącz formującego się do rozmów na temat rozwoju części, a nie po zamrożeniu rysunku. Grubość ściany, kąty pochylenia, umieszczenie przewężki i materiału materiału, który jest wykonany w sposób, który jest taki, który jest zgodny z modelem CAD i kosztownym w naprawie w stali.
Prawo autorskie © Suzhou Huanxin Precision Forming Co., Ltd. Wszelkie prawa zastrzeżone.