
Dom / Aktualności / Wiadomości branżowe / Części formowane z tworzyw sztucznych: materiały, procesy i wskazówki dotyczące precyzyjnej produkcji
Części formowane z tworzyw sztucznych są zwykle cichymi członkami każdego zespołu produktowego. Trzymają stabilnie ostrze chirurgiczne, zatrzaskują dawkę na miejscu, amortyzują rozpórkę elektryczną lub siedzą w drukarce i wykonują tę samą małą pracę milion razy bez skargi. Jeśli je określisz, zaprojektujesz wokół nich lub wyprodukujesz, wiesz już, że prawdziwe pytania rzadko dotyczą tworzywa sztucznego jako materiału. Zależy im na spójności: tym samym kroju, tym samym dotyku, tych samych wymiarach, partia po partii.
Poniżej znajduje się praktyczne spojrzenie na części formowane z tworzyw sztucznych: co kryje się pod tym terminem, czym różnią się główne ścieżki formowania, dlaczego dobór materiałów tak bardzo się zmienia i jakie szczegóły zwykle decydują o tym, czy część sprawdza się w terenie, czy powoduje problemy na linii montażowej.
Ogólnie rzecz biorąc, część formowana z tworzywa sztucznego to dowolny element z tworzywa sztucznego, którego kształt jest formowany wewnątrz narzędzia, a nie wycinany, obrabiany maszynowo lub klejony z arkusza. Formy i wykrojniki występują w wielu postaciach, dlatego kategoria rozciąga się od dwugramowego guzika po zbiornik na wodę.
Typowi członkowie rodziny to:
Większość naszej własnej pracy koncentruje się na precyzyjnym końcu branży formowania wtryskowego: małe i średnie części mierzone w gramach, gdzie kilka setnych milimetra decyduje o tym, czy uchwyt igły zostanie prawidłowo osadzony, czy też popychacz będzie się płynnie przemieszczał.
Inżynierowie nowi w tym temacie często zakładają, że wszystkie formowane tworzywa sztuczne są produkowane w ten sam sposób. Tak nie jest, a wczesne wybranie niewłaściwej trasy może narazić projekt na niepotrzebne koszty narzędzi lub kształt, którego po prostu nie da się wypełnić. Poniższa tabela stanowi szybką orientację.
| Proces | Jak plastik nabiera kształtu | Typowe części formowane |
|---|---|---|
| Formowanie wtryskowe | Stop jest wtryskiwany do zamkniętej formy stalowej i schładzany pod ciśnieniem | Obudowy, uchwyty, przekładnie, złącza, tuleje, drobne elementy konstrukcyjne |
| Wytłaczanie | Stop jest przepychany w sposób ciągły przez matrycę, następnie schładzany i cięty | Rury, rurki, profile, blachy, izolacja kabli |
| Formowanie z rozdmuchem | Zmiękczoną rurkę nadmuchuje się na ściankach pustej formy | Butelki, dzbany, zbiorniki na paliwo, pojemniki puste |
| Formowanie tłoczne | Zmierzony ładunek wciska się do ogrzanej wnęki i utwardza | Duże panele, izolatory elektryczne, części kompozytowe |
| Formowanie rotacyjne | Proszek topi się i pokrywa wnętrze wolno obracającej się formy | Zbiorniki, konstrukcje zabawowe, duże puste muszle |
Formowanie wtryskowe dominuje wszędzie tam, gdzie najważniejsza jest tolerancja i powtarzalność, ponieważ forma definiuje geometrię, a maszyna powtarza cykl. Inne trasy zyskują na swoim miejscu dzięki ciągłej długości, pustej objętości lub bardzo dużej powierzchni, a nie dzięki ścisłej kontroli wymiarów.
Dwie części mogą mieć identyczną geometrię i zachowywać się zupełnie inaczej ze względu na żywicę znajdującą się za nimi. Kiedy przeglądamy nowy projekt, wybór materiału zwykle podąża za funkcją, a nie odwrotnie.
Mieszanki są tam, gdzie robi się ciekawie. Przekładnia bębna formowana z PA66 z 30% zawartością włókna szklanego i niewielką ilością PTFE zyskuje sztywność dzięki szkłu i powierzchni o niższym tarciu dzięki PTFE, czyli dokładnie tego, czego potrzebuje mechanizm dozujący przez tysiące cykli. Takie drobne dodatki często decydują o różnicy między częścią, która pomyślnie przejdzie walidację, a tą, która zakończy się niepowodzeniem trzy miesiące później.
Precyzja rzadko jest wynikiem jednego sprytnego ruchu. Kumuluje się w oparciu o dziesiątki zwykłych decyzji podjętych lub unikniętych podczas opracowywania narzędzi i procesów. Grubość ścianki, kąt pochylenia, lokalizacja bramy, układ chłodzenia i kompensacja skurczu kształtują ostateczne wymiary przed wykonaniem pierwszego strzału. Zrozumienie jak decyzje projektowe formy przekładają się na gotową część znacznie ułatwia dalszą część rozmowy.
Po stronie procesu temperatura topnienia, temperatura formy, prędkość wtrysku, ciśnienie docisku i czas chłodzenia pozostawiają ślady na części. Podobnie suszenie żywicy, które łatwo przeoczyć, a które jest kosztowne w przypadku materiałów higroskopijnych, takich jak PA i PC. Ponieważ budujemy własne formy, korekty odbywają się w stali, a nie w arkuszu kalkulacyjnym. Jeśli żebro potrzebuje kolejnej dziesiątej milimetra odciążenia, można je wyciąć i ponownie przetestować, zamiast się o to kłócić.
Te same małe elementy pojawiają się w bardzo różnych branżach, co jest jedną z przyjemniejszych części pracy w tej dziedzinie. Strategia tolerancji opracowana dla jednego zastosowania często okazuje się dokładnie tym, czego potrzebuje inne.
To najbardziej wymagający obszar, jaki obsługujemy. Minimalnie inwazyjne uchwyty skalpeli wymagają gładkich powierzchni i niezawodnego mocowania igły. Długopisy do wstrzykiwań zależą od popychaczy, przekładni bębna, przycisków regulacji dawki i uchwytów na wkłady, które działają przez tysiące naciśnięć. Przezroczyste złącza endoskopowe wymagają przejrzystości optycznej i braku widocznych śladów przepływu. Im szerszy medyczne akcesoria do formowania wtryskowego Field wszędzie nagradza te same trzy nawyki: właściwy gatunek materiału, czystość i powtarzalność wymiarową.
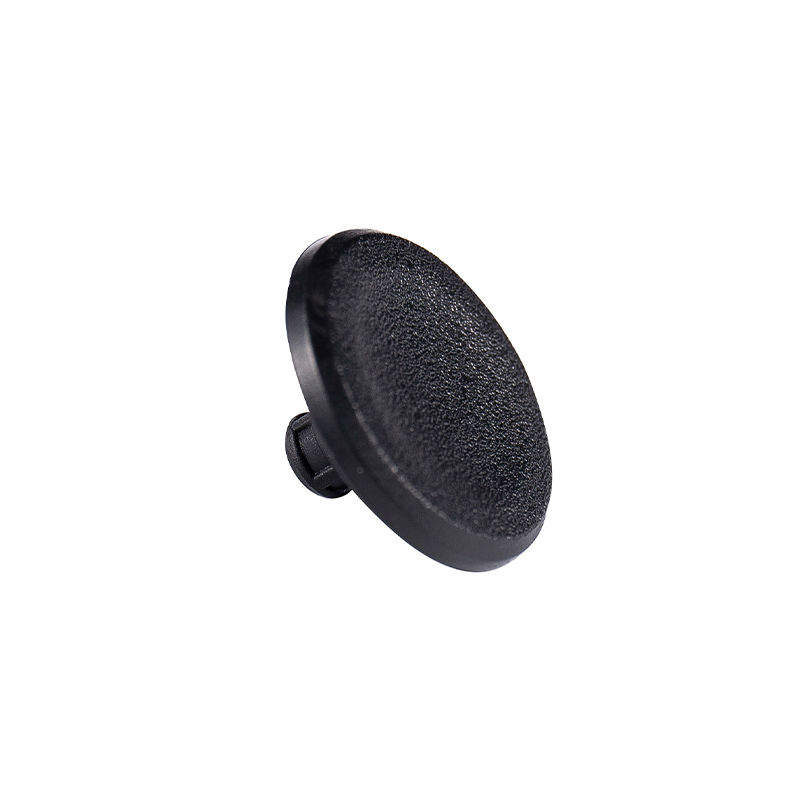 Przycisk zwalniający POM do wstrzykiwaczy medycznych Przycisk uwalniający POM 0,70 g do wstrzykiwaczy, o dokładnych wymiarach, płynnym uwalnianiu dawki jedną ręką i powierzchnią antypoślizgową do częstego używania. Zobacz produkt →
Za tapicerką i wokół mechanizmów plastikowe części wytrzymują ciepło, wibracje i cykliczne zmiany obciążenia. Silniki przyciemniające światło opierają się na górnych osłonach i prętach wyrzutników o stabilnej geometrii, podczas gdy rozpórki elektryczne wykorzystują tuleje i tuleje z poliamidu wypełnionego szkłem, które muszą zachować swoje dopasowanie nawet przy wahaniach temperatury.
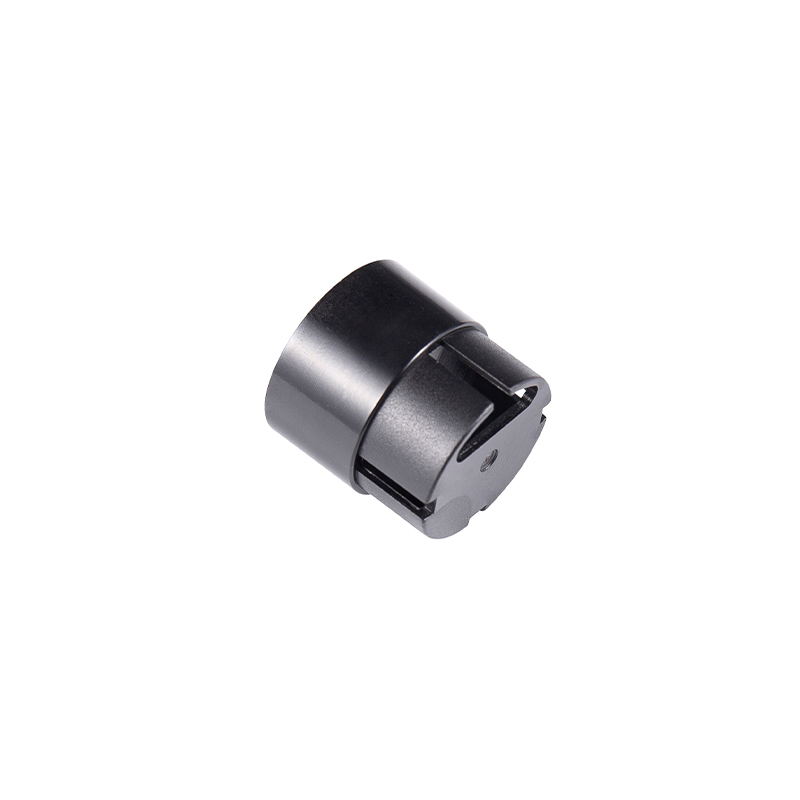 Tuleja amortyzatora samochodowego PA66 Tuleja PA66 70G33L do amortyzatorów elektrycznych, charakteryzująca się precyzyjnym dopasowaniem, odpornością na temperaturę 80–120°C i stabilnym podparciem w podnośnikach szyb lub otwieraczach bagażnika. Zobacz produkt →
Elementy wewnętrzne drukarek, podstawy i pokrętła lamp, osłony końcowe silników, haki i koła zębate maszyn spożywczych oraz obudowy testerów jakości wody należą do tej samej rodziny. Rzadko są efektowne, ale są to części, których użytkownicy dotykają i na których polegają. Dobrym przykładem są wewnętrzne części drukarki wykonane z systemów HIPS i PC/ABS: skromne w wyglądzie, ale mające kluczowe znaczenie dla tego, czy mechanizm będzie działał sprawnie przez rok.
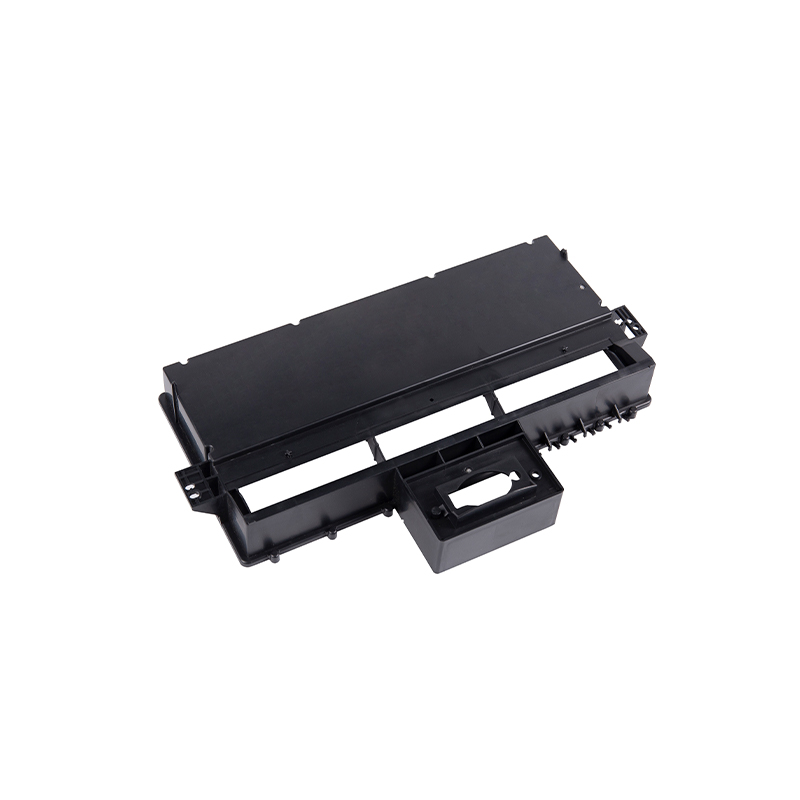 Wewnętrzne części formowane wtryskowo drukarki HIPS 108g Te wewnętrzne akcesoria do drukarek HIPS o wadze 108 g zapewniają stabilną, izolowaną pracę w przemysłowych drukarkach 3D i precyzyjnych urządzeniach do formowania wtryskowego. Zobacz produkt →
Wady wyprasek rzadko są tajemnicze, jeśli wiadomo, gdzie ich szukać.
Żadnego z nich nie można rozwiązać, po prostu obracając pokrętło. Rozwiązuje się je poprzez jednoczesne odczytanie części, narzędzia i procesu.
Większość nabywców precyzyjnych części formowanych nie szuka największego dostawcy. Szukają takiego, który jasno odpowiada na pytania, utrzymuje wymiary w czasie i mówi coś przydatnego, gdy projekt może powodować problemy.
Od września 2002 roku produkujemy precyzyjne formy i części w Suzhou, pracując w fabryce o powierzchni ponad 10 180 metrów kwadratowych w parku przemysłowym Hengjing w dystrykcie Wuzhong. Dysponując zespołem około pięćdziesięciu osób, precyzyjnymi wtryskarkami sterowanymi komputerowo i własnym sprzętem do produkcji form, obsługujemy małe i średnie części dla klientów z branży medycznej, motoryzacyjnej, elektrycznej, motoryzacyjnej, maszyn spożywczych i zajmujących się badaniami środowiskowymi. Nic egzotycznego, po prostu długi nawyk zwracania uwagi na szczegóły, które sprawiają, że plastikowe części działają.
Prawo autorskie © Suzhou Huanxin Precision Forming Co., Ltd. Wszelkie prawa zastrzeżone.