
Dom / Aktualności / Wiadomości branżowe / Formowanie wtryskowe tworzyw sztucznych do części samochodowych: precyzyjny przewodnik dostawcy
Nowoczesny samochód osobowy przewozi od 150 do 200 kilogramów plastiku, z czego bardzo niewiele jest widoczne. Większość z nich znajduje się w obudowach silników, tulejach amortyzatorów, regulatorach lamp i narzędziach konserwacyjnych, o których nikt nie myśli, dopóki coś nie przestanie działać prawidłowo. Za każdym z tych małych elementów kryje się forma, specyfikacja materiału i tolerancja wymiarowa, która musi wytrzymać setki tysięcy strzałów.
Od 2002 roku produkujemy w Suzhou precyzyjne części z tworzyw sztucznych, a branża motoryzacyjna jest przez większość czasu częścią tej historii. Poniżej znajduje się nasze praktyczne spojrzenie na formowanie wtryskowe tworzyw sztucznych do części samochodowych: gdzie te części żyją, jak dobiera się materiały, jak projektuje się wokół nich formy i co kupujący powinien sprawdzić przed zatwierdzeniem narzędzia.
Powód, dla którego formowanie wtryskowe stało się domyślnym procesem w przypadku komponentów samochodowych, jest dość prosty. Dobrze zbudowana forma może pracować przez kilkaset tysięcy cykli, a różnicę pomiędzy pierwszym i stutysięcznym wtryskiem mierzy się w mikronach. W przypadku części konstrukcyjnych ta spójność ma większe znaczenie niż jakakolwiek pojedyncza właściwość nagłówka. Dwie części pobrane z tego samego narzędzia w odstępie kilku miesięcy powinny zostać zmontowane w ten sam sposób.
Istnieje również argument dotyczący wagi i całkowania. Każdy element, który przechodzi z metalu na tworzywo sztuczne, zmniejsza gramy lub kilogramy pojazdu, a w epoce elektrycznej oszczędność przekłada się bezpośrednio na zasięg. Formowanie umożliwia również formowanie żeber, pasowań zatrzaskowych, występów montażowych i gwintów w jednym cyklu, co eliminuje większość operacji wtórnych.
Następnie jest zakres materiałów. Nylony wypełnione włóknem szklanym, POM, PBT, PC/ABS i wiele innych pozwalają inżynierowi dopasować sztywność, odporność na ciepło, zachowanie w zakresie tarcia lub przejrzystość do określonego miejsca. Techniki takie jak formowanie wtryskowe i obtryskiwanie idą o krok dalej i łączą metal i plastik w tym samym cyklu.
Produkowane przez nas komponenty rzadko decydują o wyglądzie samochodu. Określają, czy podzespół będzie nadal działał po dziesięciu latach wibracji, wahań temperatury i wilgotności. Dlatego produkowane przez nas części samochodowe do formowania wtryskowego zwykle dzielą się na trzy rodziny.
Silnik poziomowania reflektorów jest urządzeniem sterującym ruchem. Przechyla belkę w górę lub w dół w zależności od obciążenia lub warunków jazdy, a ponieważ znajduje się w szczelnej obudowie narażonej na ciepło i wibracje, jej plastikowa obudowa musi przez lata utrzymywać dokładne pozycje montażowe i jednakową grubość ścianek. Geometria zbrojenia i pręt wyrzutnika mają równie duże znaczenie: jeśli skorupa odkształca się pod obciążeniem silnika, ustawienie belki ulega zmianie.
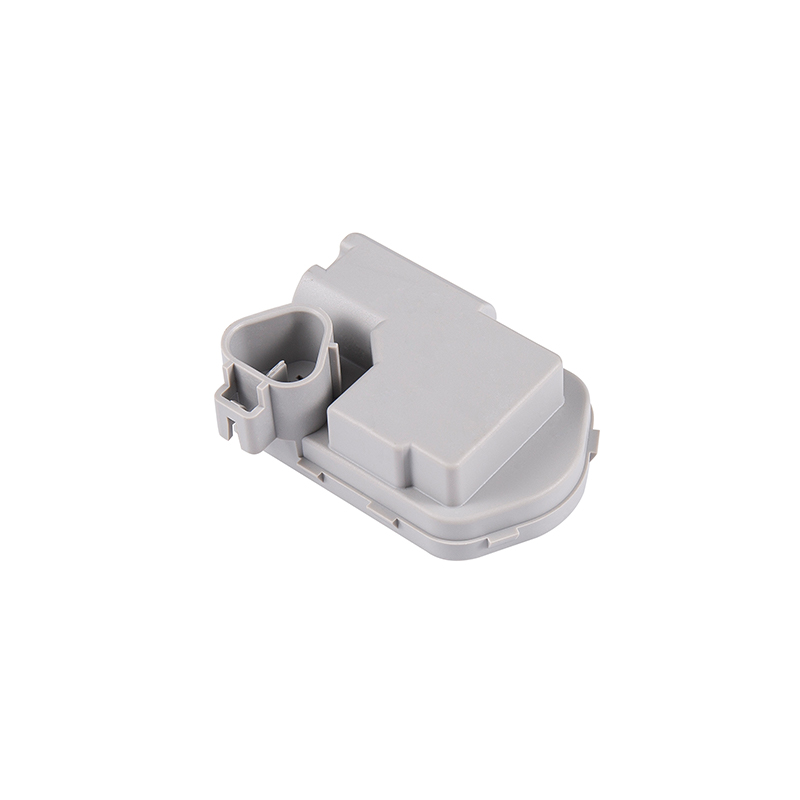 Górna obudowa T2 do silnika poziomowania reflektorów samochodowych Precyzyjnie formowana obudowa PA66 30%GF do ściemniania zespołów silników, ze zintegrowanymi gniazdami i pinami; przydatne tam, gdzie precyzyjna geometria montażu zapewnia stabilne ustawienie belki. Zobacz produkt →
Części tego rozmiaru prawie zawsze są dostarczane z raportem z kontroli pierwszego artykułu lub przynajmniej raportem wymiarowym obejmującym najważniejsze elementy montażowe. Te kilka dziesiątych milimetra decyduje o tym, czy wiązka wyląduje w dozwolonym zakresie w każdym zmontowanym urządzeniu.
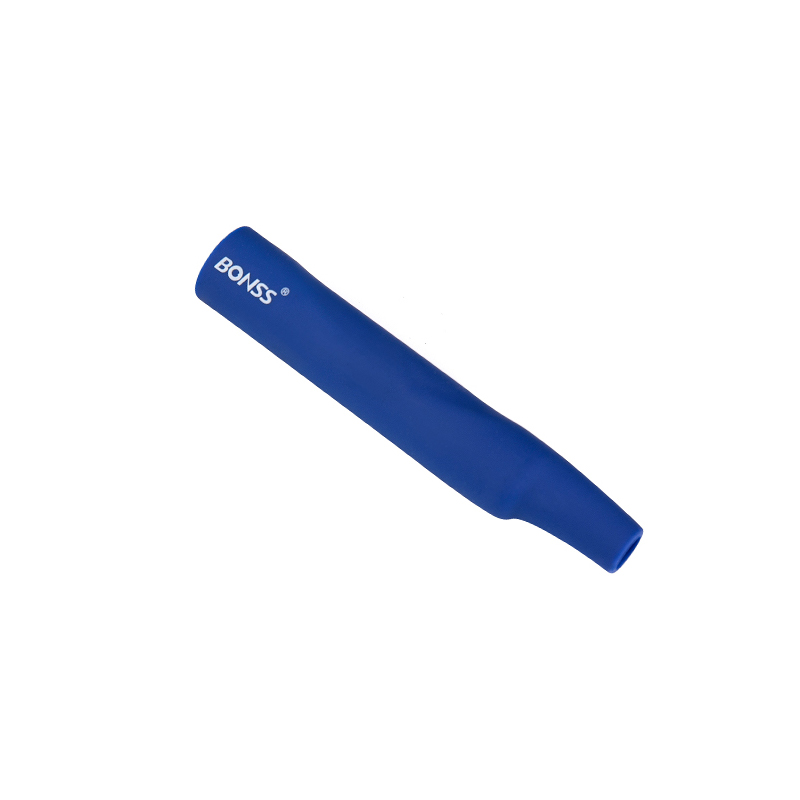
Rozpórki elektrycznie sterowanej pokrywy bagażnika pracują pod obciążeniem przez cały okres użytkowania, a wewnętrzne i zewnętrzne tuleje sprężyn ślizgają się po sobie. Dobór materiałów nie jest tu przypadkowy. Tuleje wewnętrzne są zwykle formowane z polimeru, takiego jak PA612, który pochłania mniej wilgoci i dlatego utrzymuje swoje wymiary pomimo wahań wilgotności i temperatury, podczas gdy tuleje zewnętrzne są zwykle wykonane z PA66 lub gatunku wypełnionego szkłem, który przenosi obciążenie osiowe.
analiza procesu formowania wtryskowego tulei rozpórki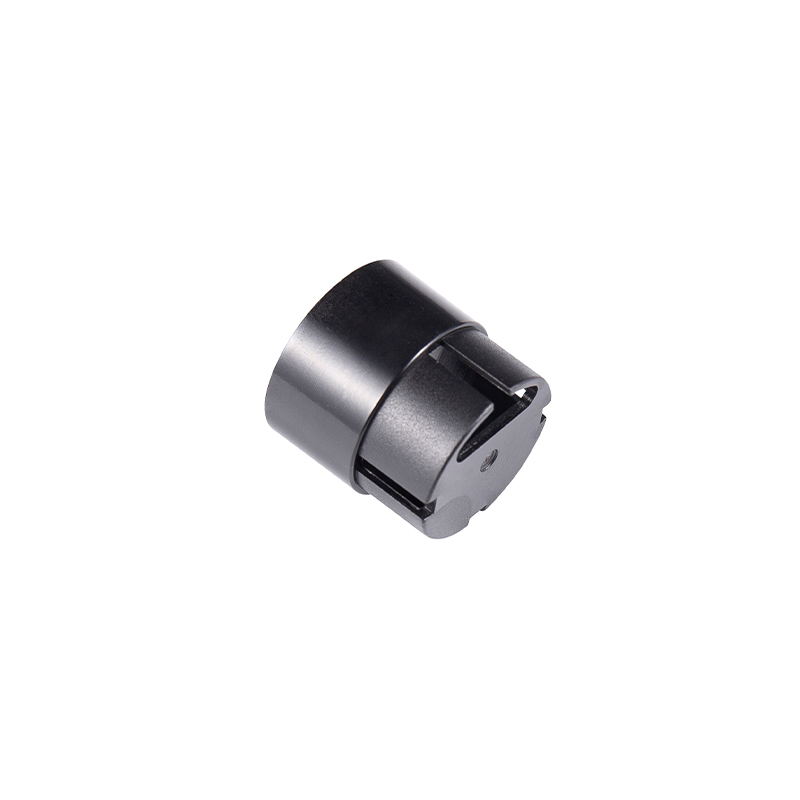 Tuleja PA66 70G33L do samochodowych systemów rozpórek elektrycznych Formowana wtryskowo tuleja PA66 70G33L do zespołów amortyzatorów elektrycznych, zapewniająca precyzyjne dopasowanie, stabilne obciążenie i cichszą wielokrotną pracę. Zobacz produkt →
Są to małe części, często o masie zaledwie kilku gramów każda, ale to od ich okrągłości i jednorodności grubości ścianek zależy, czy rozpórka będzie pracować cicho przy cyklu stutysięcznym, czy też zacznie marudzić.
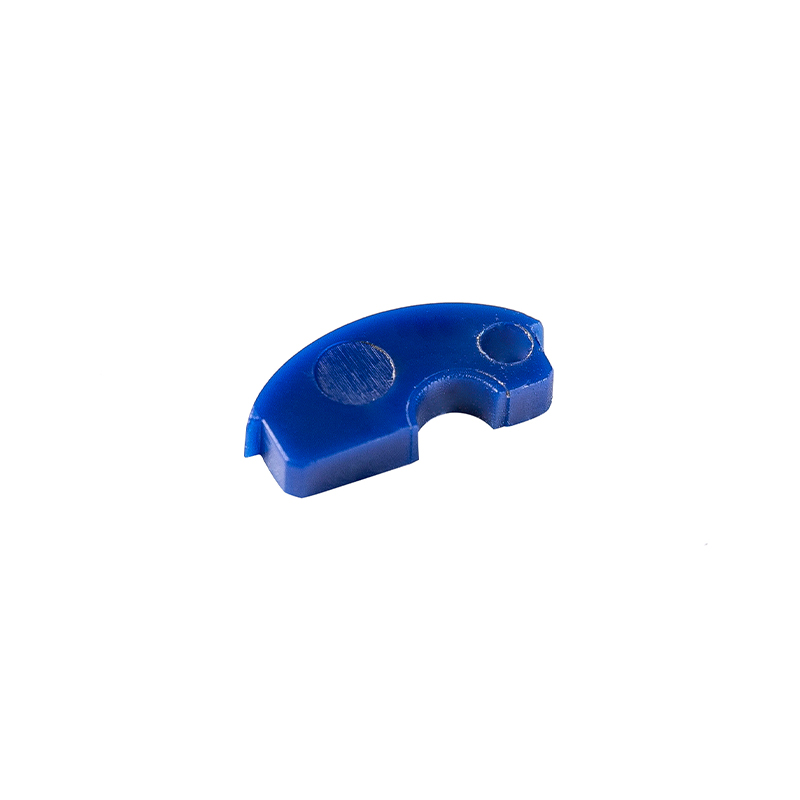
Nie każda część samochodowa trafia do pojazdu. Montażownice do opon, wyważarki do kół i urządzenia dźwigowe opierają się na plastikowych elementach mocujących i wkładkach ochronnych, dzięki czemu stalowe głowice narzędzi nie uszkadzają drogich felg. Dobrym przykładem w tej kategorii jest 16-gramowy element mocujący z kulką formowaną wtryskowo: mały, ściśle określony i przeznaczony wyłącznie do wytrzymywania powtarzających się obciążeń bez uszkadzania powierzchni, z którą się styka.
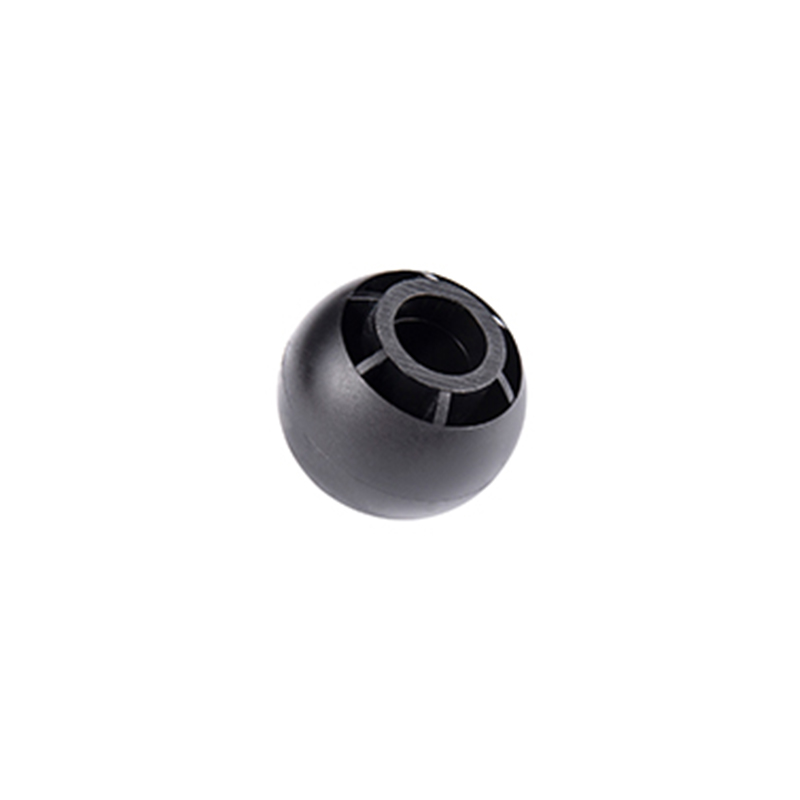 Łącznik kulowy PA66 16g do sprzętu do naprawy samochodów Łącznik kulowy formowany wtryskowo PA66 21SPC, 16g, do wielokrotnego mocowania w wyposażeniu pojazdów i warsztatów, z łbem kulistym dla łatwiejszego dopasowania. Zobacz produkt →
Elementy te są często kupowane partiami, więc koszt jednostkowy ma znaczenie obok wydajności. Nie można jednak zgadnąć, jakiego materiału jest to materiał, ponieważ warsztat naprawczy to trudniejsze środowisko, niż kiedykolwiek widzi samochód osobowy.
Wybór materiałów w pracach motoryzacyjnych rzadko dotyczy jednej właściwości. Jest to negocjacja pomiędzy sztywnością, zachowaniem podczas uderzeń, odpornością na ciepło, pochłanianiem wilgoci, narażeniem na działanie środków chemicznych i kosztem na kilogram. Poniższa tabela podsumowuje polimery, z którymi najczęściej pracujemy, oraz uzasadnienie każdego wyboru.
| Materiał | Typowe zastosowanie w motoryzacji | Dlaczego został wybrany |
|---|---|---|
| PA66-GF30 | Tuleje zewnętrzne rozpórek, tuleje konstrukcyjne | Wysoka sztywność i odporność na ciepło przy długotrwałym obciążeniu |
| PA612 | Wewnętrzne rękawy sprężyn rozporowych | Niska absorpcja wilgoci zapewnia stabilność wymiarów w czasie |
| PA66 (niewypełniony) | Klocki ścierne, tuleje ślizgowe | Wytrzymałość i odporność na ścieranie bez kruchości |
| POM | Precyzyjne elementy złączne, małe koła zębate | Niskie tarcie i doskonała powtarzalność wymiarowa |
| PBT-GF20 | Elementy regulacyjne i napędowe | Odporność chemiczna i stabilne zachowanie podczas formowania |
| PC/ABS | Obudowy narażone na działanie promieni słonecznych lub ciepła | Odporność na uderzenia i dobre wykończenie powierzchni |
| PA6 | Ogólne wsporniki konstrukcyjne | Zrównoważony koszt, wytrzymałość i przetwarzalność |
Zwróć uwagę na wzór przebiegający przez tabelę. Ilekroć dana część musi zachować ścisłe dopasowanie przez lata na skutek wahań wilgoci, skłaniamy się ku materiałowi o niskim wchłanianiu wody. Ilekroć część musi przetrwać tarcie, skłaniamy się ku POM lub niewypełnionemu nylonowi. Decyzja jest podejmowana w oparciu o rodzaj awarii, której chcemy uniknąć, a nie preferencję dla jednej rodziny żywic.
Większość problemów z jakością w formowaniu samochodów ma miejsce na długo przed pierwszym wtryskiem. Lokalizacja bramy, układ obwodu chłodzącego, strategia wyrzutu i kompensacja skurczu wyznaczają górną granicę możliwości osiągnięcia procesu. Forma, która wypełnia się nierównomiernie, będzie wytwarzać części, które wypaczają się nierównomiernie, bez względu na to, jak parametry maszyny zostaną później dostrojone.
Po stronie produkcyjnej dyscyplinę łatwiej jest opisać niż utrzymać: zamykaj okno procesu, monitoruj je i traktuj wszelkie odchylenia jako sygnał, a nie uciążliwość. Okresowa konserwacja formy wydłuża żywotność narzędzia znacznie taniej niż wymiana zużytej płytki gniazda.
Niezależnie od tego, czy kupujesz pojedynczy wspornik, czy rodzinę powiązanych komponentów, kilka pytań odróżnia udany projekt od trudnego.
Żadne z tych pytań nie wymaga dużego dostawcy. Wymagają dostawcy, który jest skłonny odpowiedzieć na nie na piśmie.
Formowanie wtryskowe tworzyw sztucznych do części samochodowych to dziedzina, w której widoczny element nigdy nie jest całością. Prawdziwa praca polega na specyfikacji materiału, projekcie formy i dyscyplinie procesu, która pozwala utrzymać kilka gramów polimeru w granicach tolerancji przez dekadę. To jest część pracy, na której skupiamy się od 2002 roku i która wciąż decyduje o powodzeniu programu.
Prawo autorskie © Suzhou Huanxin Precision Forming Co., Ltd. Wszelkie prawa zastrzeżone.